汽车配件热压成型液压机生产万向节叉轴
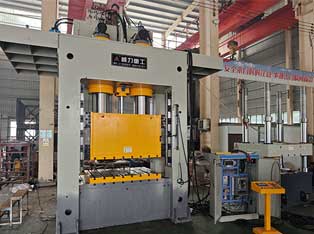
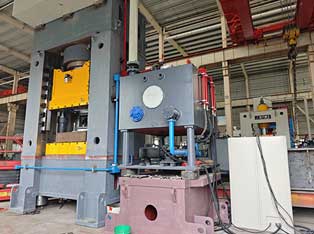
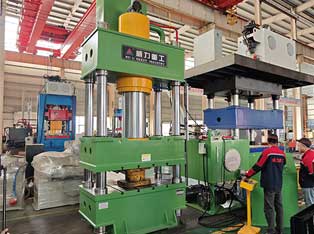
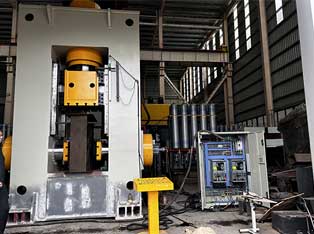
万向节即万向接头,是实现变角度动力传递的机件,用于需要改变传动轴线方向的位置,它是汽车驱动系统的万向传动装置的“关节”部件。本件主流成型工艺方式是用液压机热冲压成型。下面是湖北客户采购山东威力重工牌500吨框架式液压机进行汽车万向节热压成型现场图。
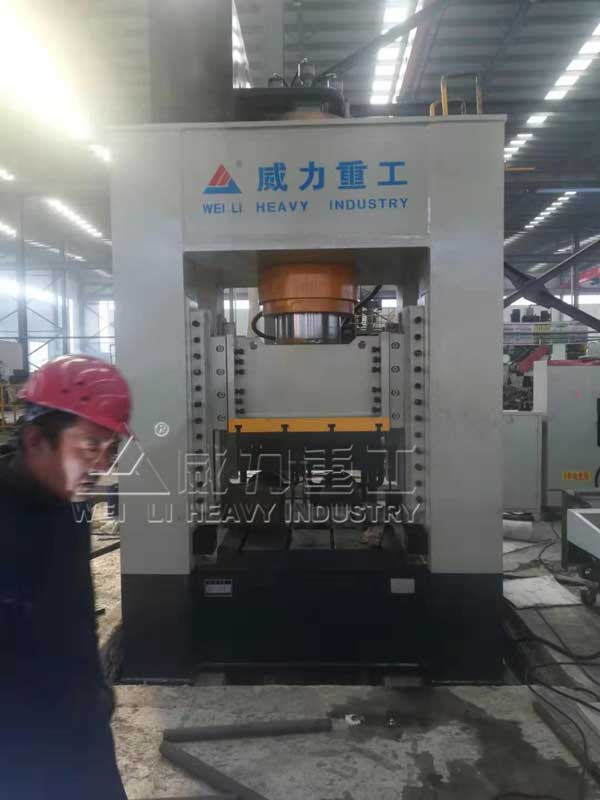
500吨框架式液压机客户安装现场
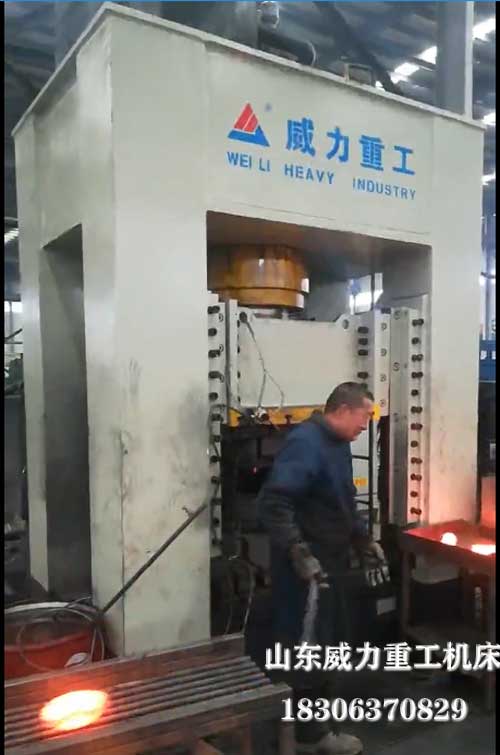
万向节叉轴热压成型液压机客户生产现场
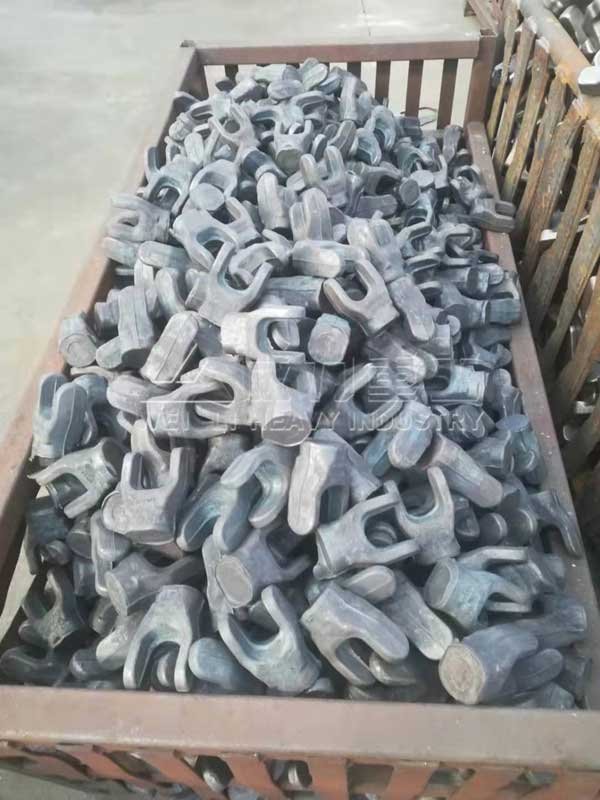
汽车万向节叉轴热压成型件
汽车万向节叉轴零件热闭塞锻造过程可分为4个阶段:
(1)镦粗变形:上、下凸模对向挤压,首先镦粗金属充填型腔中间球体部位,直至接触到水平轴颈腔口为止,此阶段变形抗力不大。
(2)径向挤压:随着凸模继续挤压,坯料金属大量流入轴颈凹模腔内,直至金属前端碰到端部模壁为止,此阶段挤压力明显增大,轴颈腔尚未完全充满。
(3)水平镦挤:当金属碰到模腔端部表面后,凸模继续将球体位置金属挤入轴颈,形成了类似在水平方向的镦粗过程,直至轴颈被充满。此时凸模行程已非常接近下死点,锻件除轴颈端棱角尚不清晰外,其余部位均已充满。此阶段挤压力增大不明显。
(4)充满和分流:此时凸模行程终了,金属充满轴颈棱角并排出多余金属进入分流仓,获得完全充满的锻件,此阶段挤压力达到最大值。
闭塞锻造的关键在于模具装置,特别是要求模具能提供足够大的锁模力,在挤压成形时凹模始终严密闭合。理想状态下,合模力应同时满足以下条件:
①锁模力必须大于金属变形抗力(即分模力),才能保证模具闭合可靠,锻件不出横向飞边毛刺。
②锁模力应与变形抗力递增变化趋势相一致,最后达到最大值,才能避免能量浪费。
采用热闭塞锻造,万向节的机加工余量比普通模锻减少60%(轴颈部留1mm余量),锻造公差降低60%~70%,且锻件表面光滑,质量显著提高。