冷挤压成型液压机在加工过程中存在哪些技术难点?
随着家电和汽车摩托车工业的迅速发展,我国对冷挤压工艺设备及生产技术的引进、消化、吸收,科研人员通过生产实践攻克了冷挤压技术的不少难题与此同时冷锻设备也有了较大发展。目前,我国己能用冷挤压工艺生产表壳、自行车飞轮、中轴、精锻齿轮、汽车用等速万向节、内燃机用火花塞与活塞销、汽车挺杆、照相机零件、汽车启动器定向套筒、启动齿轮等,且己达到国外同等水平。但就冷挤压成型液压机在加工过程中扔存在一些技术难点。

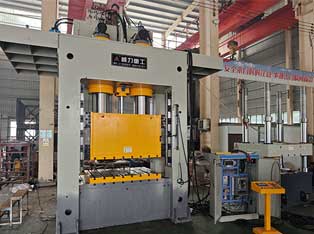
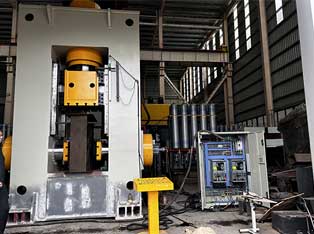
4000吨冷挤压成型液压机
冷挤压技术在应用中存在的难点主要有:
1)对模具要求高。冷挤压时毛坯在模具中受三向压应力而使变形抗力显著增大,这使得模具所受的应力远比一般冲压模大,冷挤压钢材时,模具所受的应力常达2000MPa~2500MPa。例如制造一个直径38mm,壁厚5.6mm,高100mm的低碳钢杯形件为例,采用拉延方法加工时,最大变形力仅为17t,而采用冷挤压方法加工时,则需变形力132t,这时作用在冷挤压凸模上的单位压力达2300MPa以上。模具除需要具有高强度外,还需有足够的冲击韧性和耐磨性。此外,金属毛坯在模具中强烈的塑性变形,会使模具温度升高至250℃~300℃左右,因而,模具材料需要一定的回火稳定性。由于上述情况,冷挤压模具的寿命远低于冲压模。
2)需要大吨位的压力机。由于冷挤压时毛坯的变形抗力大,需用数百吨甚至几千吨的压力机。
3)由于冷挤压的模具成本高,一般只适用于大批量生产的零件。它适宜的最小批量是5~10万件。
4)毛坯在挤压前需进行表面处理。这不但增加了工序,需占用较大的生产面积,而且难以实现生产自动化。
5)不宜用于高强度材料加工。
6)冷挤压零件的塑性、冲击韧性变差,而且零件的残余应力大,这会引起零件变形和耐腐蚀性的降低(产生应力腐蚀)。