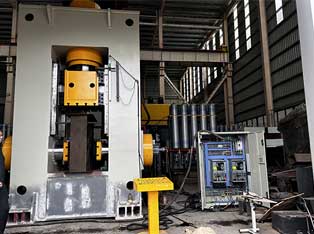
1000吨多工位热模锻液压机工作速度如何?
1000吨多工位
热模锻液压机是热锻行业常用设备,该机主要用于金属材料的自由锻造过程,如镦粗、冲孔、马筋铰孔、错位、粗车、切割、弯曲、拉拔等。多工位热模锻液压机性能如何主要是看机器的稳定性以及锻压速度。接下来,我们一起看下山东威力重工机床有限公司设计生产的1000吨多工位热模锻液压机工作速度问题。

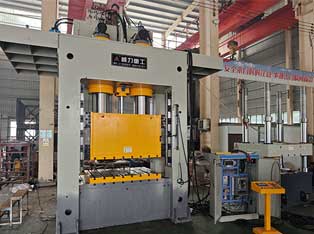
1000吨多工位热模锻成型液压机
一般来说,热模锻液压机的运行速度只与流量有关。换句话说,如果流速大,速度就会快,如果流速小,速度就会慢!从专业上讲,热模锻液压机工作速度可用每分钟工作循环次数来衡量,其主要影响因素有如下几点:
(1)工作行程速度。
在过去直接传动的液压机工作行程速度比较低,在50mm/s左右,现在随着元件性能的提高及控制技术的进步,己可达60~120mm/s。提高工作行程速度虽然能减少工作循环时间,并减少上砧与热锻件接触的时间,但这样会使液压机传动功率按比例地增加,很不经济。在一个工作循环中,工作行程所占时间的百分比并不大,如某台液压机的一个工作循环时间为2s,而工作行程仅占0.32s,因此,不宜过度地提高工作行程速度。
(2)空程下降速度
一般取为300~350啪/s。如速度过大,当运动部分突然停止时,会引起冲击,管道振动很大。此外由于运动部分质量较大,尤其是在下拉式框架结构中,突然停止,还会导致压机振动。

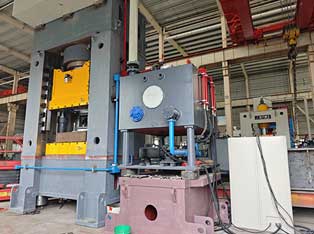
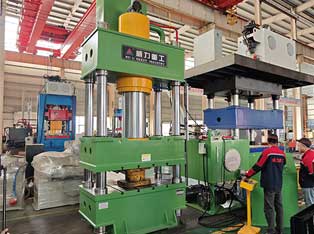
多工位热模锻液压机车间实物图
(3)回程速度
直接传动热模锻液压机的回程缸一般设计得比较大,其回程力约为公称压力的20%左右,这样可以简化控制系统。回程速度一般取为350mm/s,也不宜过高,因为在精整快锻时行程很小,如速度变化太大,由于惯性引起的冲击较大。
(4)增压所需时间
由于工作液体、管道、工作缸及立柱等都是弹性体,当液体压力增加时,他们多会产生相应的弹性变形,必须补充一定量的工作液体,因此,增压需要占用一定时间。
(5)卸压所需时间
1000吨多工位热模锻液压机主工作缸卸压时间较短,一般在0.04s左右,但如果卸压阀口直径过小,或开启过慢,也可能使卸压时间加长。由于主缸卸压时间一般与回程缸建压时间重合,也可包括在回程时间里。
(6)上、下换向点的滞后时间上、下换向点的滞后时间主要是指运动部分反向运动时阀门开闭所需的时间。对普通的随动控制系统,由于随动系统换向时,操纵手柄和接力器的动作都有时间滞后,加上主分配器的阀门启闭也需要时间,因此,滞后时间较长,影响了快速性能,现已逐步改用电磁阀,电液伺服阀或插装阀。
从保证1000吨多工位热模锻液压机的快速性来看,减少阀门动作所需时间,使各阀启闭时间充分协调,以及减少高压系统的初始容积等,都是减少系统增压时间的主要措施。此外,还应注意尽量减少回程高度,而不应过分地提高工作行程速度以及空程和回程的速度。