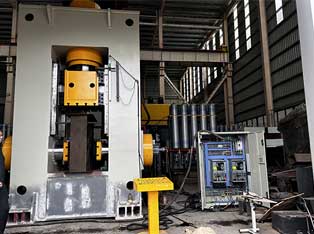
500吨多工位热锻液压机是如何锻造汽车凸轮轴的?
凸轮轴是鼓式刹车系统的重要部件,目前主流加工方式就是通过
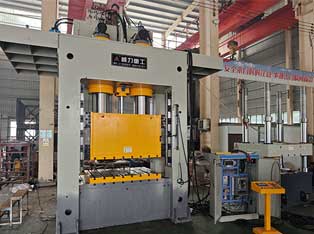
热锻液压机进行锻造成型,下面我们详细介绍500吨多工位热锻液压机生产凸轮轴过程。

汽车凸轮轴锻造件

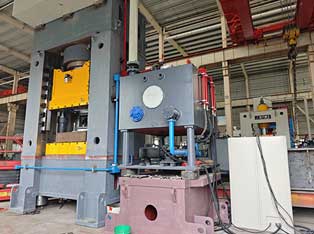
汽车凸轮轴锻造过程细节图
汽车凸轮轴的热挤压成型方法,包括如下工序:
工序A:选取一根圆柱状的原料,将该原料的一端加热至1000-1200℃,该原料的被加热范围为由原料的该一端向着原料的中部延伸180-220mm;
工序B:将被加热后的原料竖直的放入500吨多工位热锻液压机挤压模具的型腔中,使该原料被配置为该被加热的一端朝上设置,并使该被加热的一端正对挤压模具的压头;
工序C:启动500吨多工位热锻液压机挤压模具,利用压头向下移动对原料被加热的一端进行预压,使原料被加热一端的氧化层脱落;

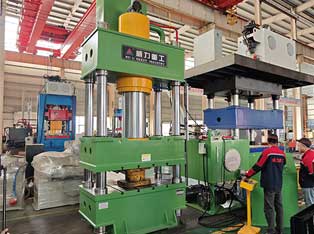
汽车凸轮轴热锻液压机
工序D:利用500吨多工位热锻液压机压头对原料被加热的一端进行鐓粗;
工序E:利用挤压模具的压头对鐓粗后的被加热的部分施压,使原料被加热的部分在挤压模具的型腔内成型为工件胚料;
工序F:将挤压模打开,将工件胚料从挤压模具中脱模,制成凸轮轴,同时对挤压模具进行冷却。
至此,汽车凸轮轴锻造完成,山东威力重工机床有限公司按需定做各种吨位和结构的热锻液压机、热锻成型液压机、热模锻液压机,机器稳定耐用,价格合理公道,有需要热锻成型液压机客户可以随时来厂考察试机。