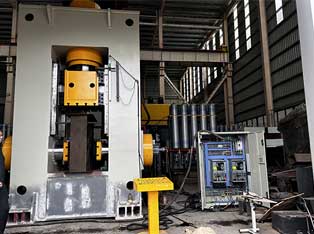
玻璃钢风机外壳模压机使用方法?
目前,加工玻璃钢风机外壳主流设备是
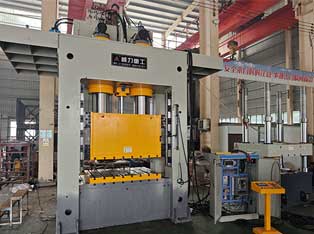
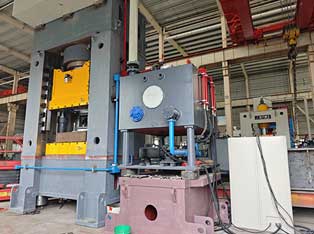
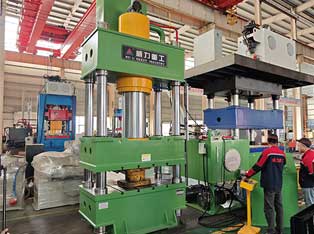
液压机也叫油压机或者压力机,该机配合模具一次模压成型玻璃钢风机外壳,效率高,污染小。下面为大家介绍玻璃钢风机外壳模压机使用方法。

玻璃钢风机外壳模压机

玻璃钢风机外壳模压成型件
当料块进入模腔后,玻璃钢风机外壳模压机快速下行。当上、下模吻合时,缓慢施加所需成型压力,经过一定的固化时间后,制品成型结束。成型过程中,要合理地选定各种成型工艺参数及压机操作条件。
(1)成型温度
成型温度的高低,取决于树脂糊的固化体系、制品厚度,生产效率和制品结构的复杂程度。成型温度必须保证固化体系引发、交联反应的顺利进行,并实现完全的固化。
一般来说,厚度大的制品所选择的成型温度应比薄壁制品低,这样可以防止过高温度在厚制品内部产生过度的热积聚。如制品厚度为25~32mm,其成型温度为135-145℃。而更薄制品可在171℃下成型。
成型温度的提高,可缩短相应的固化时间;反之,当成型温度降低时,则需延长相应的固化时间。成型温度应在最高固化速度和最佳成型条件之间权衡选定。一般认为,SMC成型温度在120-155℃之间。
(2)成型压力
SMC成型压力随制品结构、形状、尺寸及SMC增稠程度而异。形状简单的制品仅需5-7MPa的成型压力;形状复杂的制品,成型压力可达7-15MPa。SMC增稠程度越高,所需成型压力也越大。成型压力的大小与模具结构也有关系。垂直分型结构模具所需的成型压力低于水平分型结构模具。配合间隙较小的模具比间隙较大的模具需较高压力。
总之,成型压力的确定应考虑多方面因素。一般来说,SMC成型压力在3-7MPa之间。
(3)固化时间
SMC在成型温度下的固化时间(也叫保温时间)与它的性质及固化体系、成型温度、制品厚度和颜色等因素有关。固化时间一般按40s/mm计算。对3mm以上厚制品,每增加4mm,固化时间增加lmin。
玻璃钢风机外壳模压机操作:
由于SMC是一种快速固化系统,因此玻璃钢风机外壳模压机的快速闭合十分重要。如果加料后,玻璃钢风机外壳模压机闭合过缓,那么易在制品表面出现预固化补斑,或产生缺料、或尺寸过大。在实现快速闭合的同时,在玻璃钢风机外壳模压机行程终点应细心调节模具闭合速度,减缓闭合过程,利于排气。