某专业冶金配件生产企业,主营无缝钢管配套核心配件加工,核心产品为无缝钢管穿孔顶头,广泛应用于石油管线、高压锅炉管、精密机械无缝管等高端管材生产领域。穿孔顶头是无缝钢管穿孔成型的核心易损件,长期在高温、高压、强摩擦工况下作业,对锻件致密性、尺寸精度、耐高温性、耐磨性有着极高要求。
企业原有老旧锻造设备为单工位结构,存在锻造压力不稳定、偏载抗性差、工序分散、成品合格率低等问题,加工的顶头内部组织疏松、尺寸偏差大,使用寿命短,无法满足高端无缝钢管生产线的配套需求,且单工序生产模式效率低下,难以适配批量订单产能需求。为升级生产工艺、提升顶头产品品质与量产能力,企业采购2500吨多工位框架式锻造液压机,专项用于各规格无缝钢管穿孔顶头的精密热锻成型加工。
设备选型优势
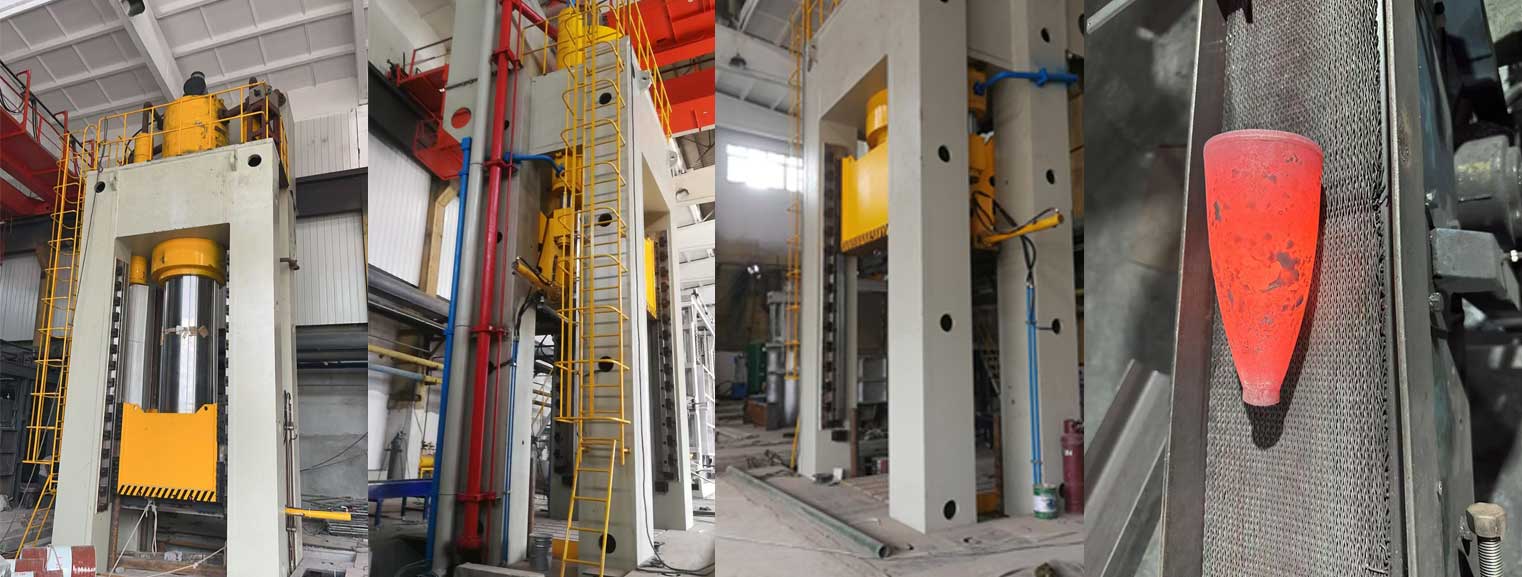
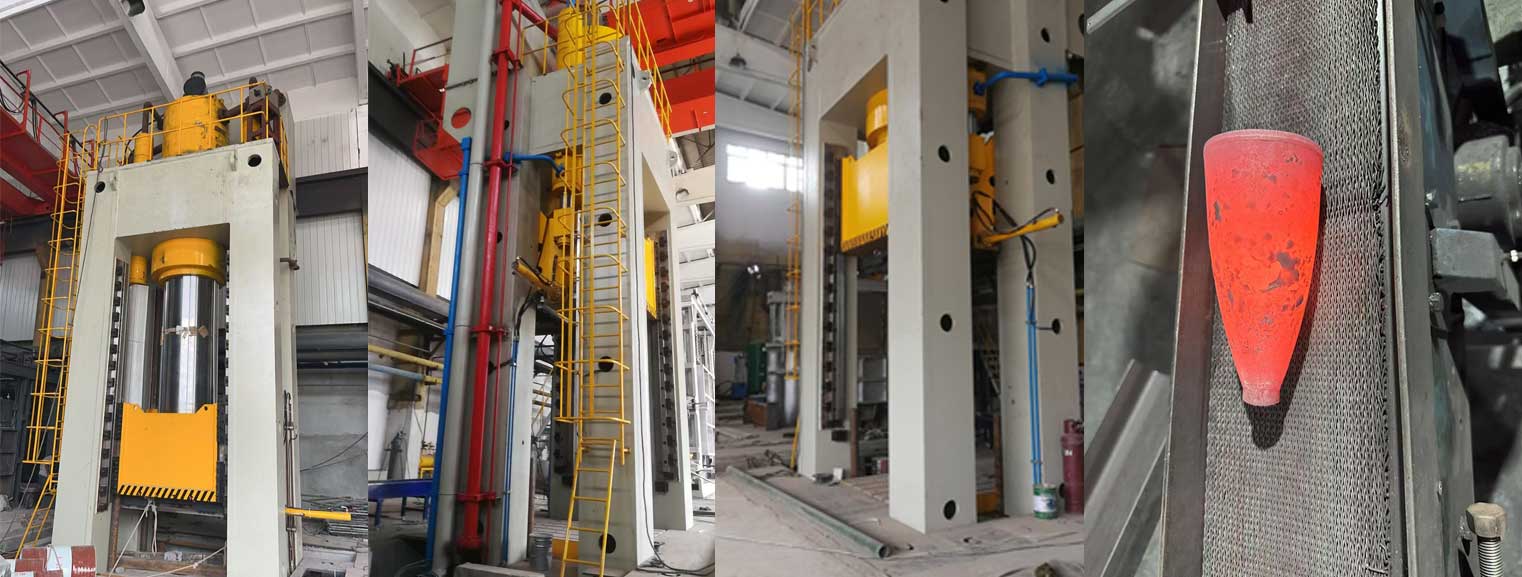
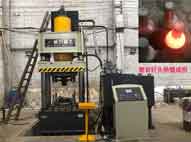
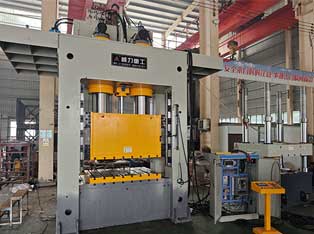
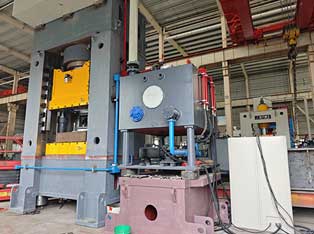
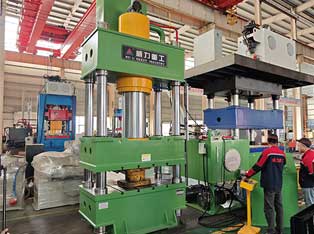
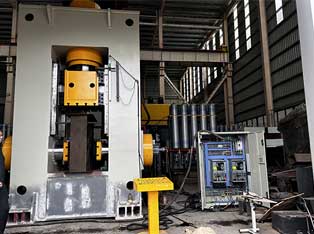
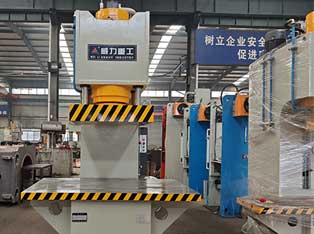
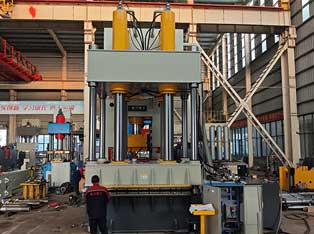
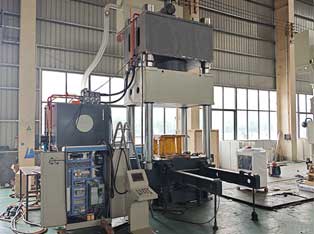
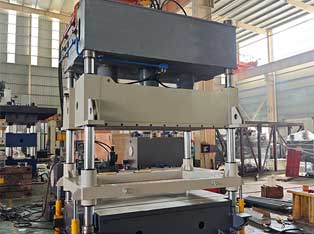
本次投入使用的2500吨多工位框架式锻造液压机,是针对冶金顶头、精密锻件热锻工艺定制的重型锻造设备,完美适配穿孔顶头高温热锻成型工况,核心优势突出:
-高刚性框架机身,抗偏载能力强:采用整体框架式焊接结构,机身刚性强、形变极小,相比传统三梁四柱液压机,可有效抵御顶头热锻过程中的偏心载荷,杜绝滑块偏移问题,保障每一件穿孔顶头的同轴度、尺寸精度稳定,从根源减少锻件次品。
-多工位一体化成型,工序集成高效:设备搭载定制多工位模具架构,可一次性完成穿孔顶头的墩粗、预成型、精锻、整形多道工序,替代传统单设备、多工序转运加工模式,大幅缩短生产流程,规避多次装夹带来的精度误差。
-伺服精准控压,适配高温热锻:搭载伺服液压控制系统,压力、行程、速度均可精准调节,压力输出稳定均匀,适配H13、3Cr2W8V等顶头专用热作模具钢的高温锻造工艺,确保钢材晶粒细化、内部组织致密,大幅提升顶头耐高温、耐冲击、耐磨损性能。
-连续化量产设计,稳定性高:设备专为工业连续作业设计,液压系统采用集成插装阀组,液压冲击小、故障率低,可长时间满负荷批量生产,完美适配企业规模化顶头加工生产线需求。
实际生产工艺应用流程
该设备全面落地后,企业优化了穿孔顶头标准化锻造工艺流程,实现全流程精密化、高效化生产,具体工序如下:
1.坯料预处理:选取优质热作模具钢坯料,完成下料、清洁、高温加热处理,确保坯料温度均匀,满足热锻成型基础条件。
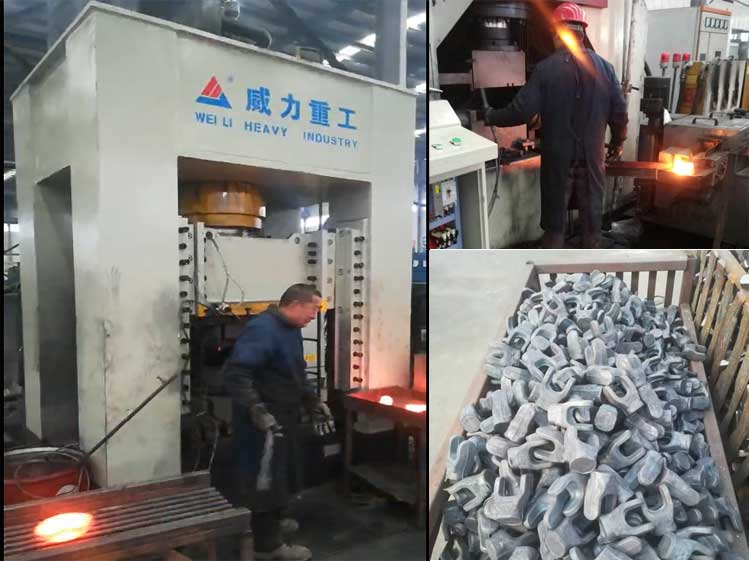
2.多工位连续锻造:将加热后的坯料放置设备多工位模具中,通过2500吨稳定锻压力,依次完成墩粗塑形、头部预锻、整体精成型、端面整形四道核心工序,一次性完成穿孔顶头整体锻造,无需二次转运加工。
3.精准控温锻打:依托设备伺服调压功能,根据顶头规格实时调整锻造压力与成型速度,避免高温锻打过程中出现开裂、缺料、变形等缺陷,保证锻件内部组织均匀致密。
4.后续精加工处理:锻造完成后的顶头毛坯,经冷却、修边、打磨、热处理、表面强化处理后,成品尺寸精准、表面光洁,各项性能指标达标,可直接配套无缝钢管穿孔生产线使用。
项目落地成效
2500吨多工位框架式锻造液压机投入量产以来,彻底解决了企业穿孔顶头锻造的工艺痛点,在产品品质、生产效率、生产成本三大维度实现大幅升级:
-产品品质大幅提升:设备高精度、高稳定性锻造工艺,让穿孔顶头内部晶粒细化、组织致密,无疏松、气孔、变形等缺陷,产品尺寸公差控制在极小范围,顶头抗高温软化、耐冲击性能显著提升,配套无缝钢管穿孔生产时稳定性更强,单件使用寿命提升30%以上,可满足高端精密无缝钢管的生产配套标准。
-生产效率显著翻倍:多工位一体化成型工艺,省去多次装夹、设备转运工序,单件顶头锻造时长缩短40%,设备可24小时连续量产,企业整体产能提升50%,彻底解决订单交付压力,适配大批量市场化供货需求。
-生产成本有效降低:成品合格率从原先85%提升至99%以上,大幅减少废料损耗与返工成本;同时自动化多工位作业降低人工投入,设备故障率低、能耗更低,综合生产成本下降20%左右。
-产品竞争力升级:高品质的穿孔顶头产品成功适配石油化工、高压锅炉、精密机械等高端领域无缝钢管生产,助力企业拓展高端客户市场,品牌竞争力与市场占有率大幅提升。