一、项目背景
某新能源汽车零部件配套企业,专注动力电池包结构件研发制造,主打SMC复合材料电池包壳体,供给乘用车整车厂。SMC片状模塑料具备轻量化、绝缘阻燃、耐腐蚀、高强度优势,可实现壳体一体成型,相比金属壳体减重效果突出,满足高压电池包绝缘防护、IP67防护等级、UL94?V0阻燃的行业硬性要求。
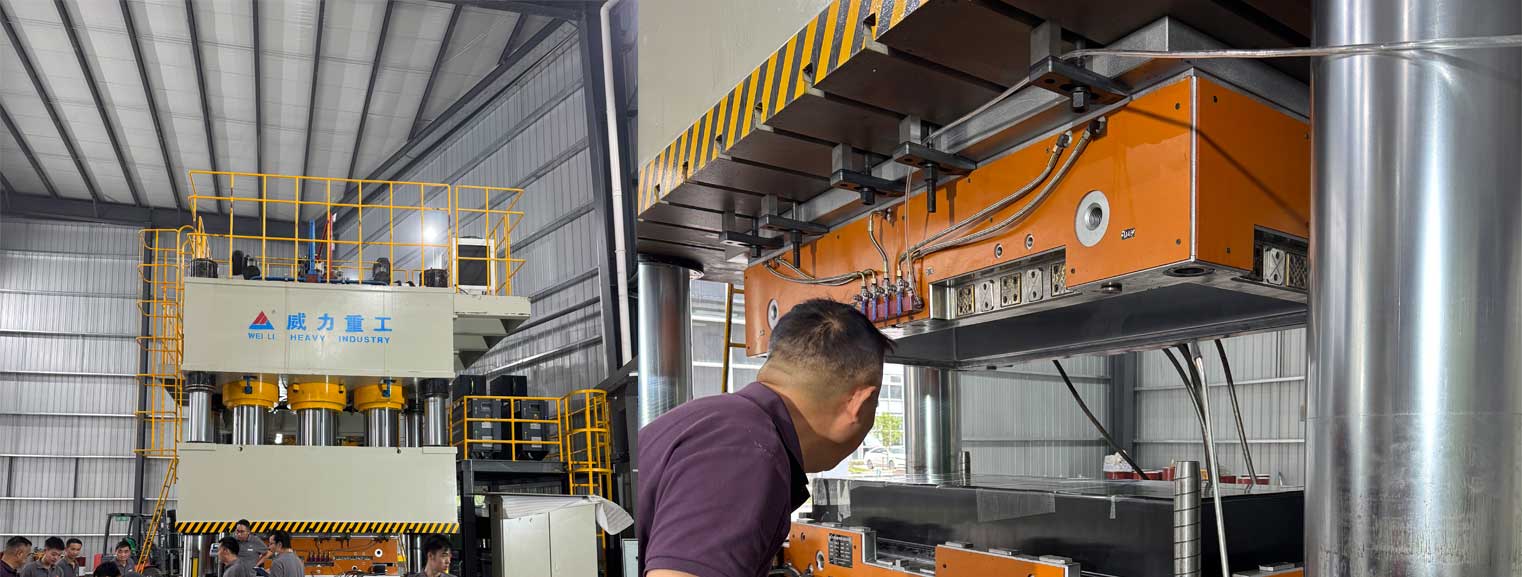
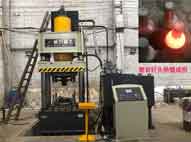
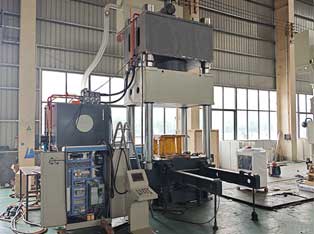
企业原有 2000吨模压设备,受吨位、工作台面限制,无法完成大尺寸整体式SMC电池包壳体成型;设备压力均匀性差,大件产品容易出现缺料、内部气泡、分层、边角充料不足,壳体平面翘曲变形,密封面尺寸超差,成品合格率偏低,难以满足整车厂大批量供货需求。为实现大型SMC电池包壳体一体化热模压量产,客户采购3000吨四柱伺服液压机,用于SMC电池包壳体整体热压固化成型生产。
二、设备选型优势
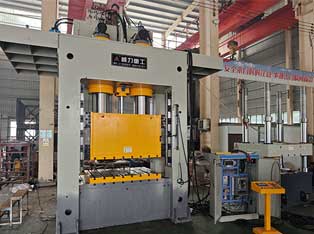
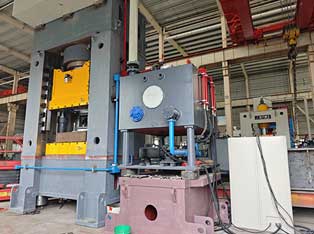
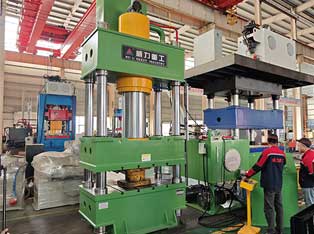
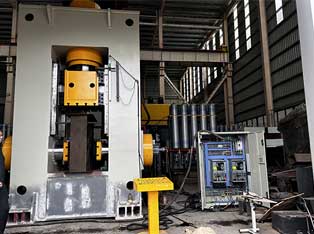
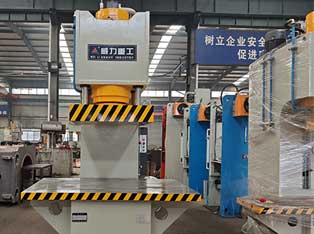
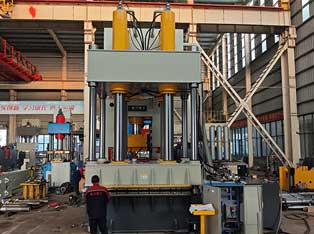
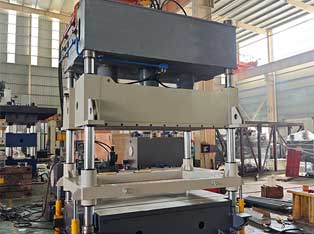
3000吨三梁四柱液压机专为大型热固性复合材料模压定制,适配大投影面积SMC电池包壳体热模压工艺,核心性能如下:
大台面、高刚性机身,抗偏载能力强
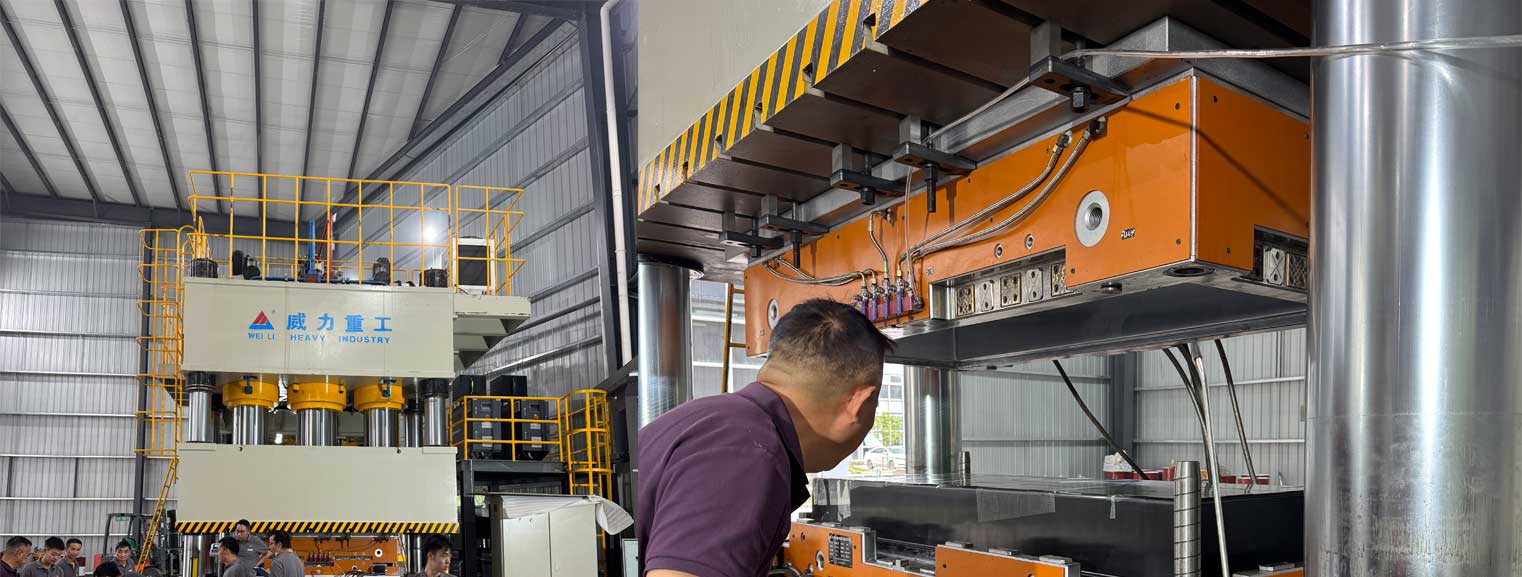
加厚铸钢三梁四柱结构,整机经过振动时效消除内应力,大工作台面适配整包壳体大型模具,多缸同步加压,压制全域压力分布均匀。压制大尺寸壳体时抵抗偏载,减少滑块倾斜,避免壳体厚薄不均、翘曲变形,保障密封安装面平面度精度。
伺服多段压制工艺,适配 SMC热模压流程
伺服液压系统,可实现快下?缓冲合模?分段加压?多次排气?长时间保压?匀速回程完整工艺曲线。精准控制合模速度,避免高速冲击冲断玻纤;保压压力稳定,保障树脂充分流动浸润纤维,充分排出内部气体,减少气泡、分层缺陷。
配套模具恒温控制系统,固化质量稳定
对接外置模温机,模具分区控温,模压温度稳定控制140?160℃,温度波动小,保证SMC树脂均匀固化,壳体力学性能一致性好,避免局部固化不足或过烧开裂。
智能存储工艺参数,方便多规格换产
触摸屏PLC控制系统,可存储多套壳体成型参数,切换不同型号电池包壳体时一键调用;可对接机械手、自动上下料,适配单机生产或自动化流水线连续作业,伺服驱动相比普通机型节能30%以上,适合24小时不间断量产。
三、实际生产工艺流程
原料预处理:SMC片料裁切,按照壳体重量铺料,做好物料防护,防止树脂提前固化;模具喷涂高温脱模剂,预热至工艺设定温度。
铺放预埋嵌件:将 SMC料坯均匀铺入模具型腔,同步放置金属预埋螺母、连接嵌件,保证嵌件位置准确。
热模压成型:3000吨四柱液压机滑块下行,分段合模、多次排气,达到设定压力后长时间保压,模具恒温加热完成SMC树脂固化,物料充满整个壳体型腔,一次成型电池包壳体主体结构。
脱模取件:固化完成后设备泄压回程,液压顶出机构将壳体顶出,机械手或人工取出工件。
后处理检测:壳体去飞边毛刺、修边清理,进行尺寸检测、气密性、绝缘阻燃性能检测,合格后供给整车装配线。
四、项目落地成效
设备投产之后,企业顺利实现大尺寸SMC电池包壳体一体化成型,解决原有设备成型能力不足的痛点:
产品品质提升:壳体内部致密无气泡、不分层,平面翘曲得到有效控制,密封面尺寸精度达标,成品合格率由 82%提升至97%以上;壳体实现轻量化、绝缘阻燃,满足整车厂高压电池包各项性能指标,通过IP67防护、阻燃等级测试。
生产效率提升:一体模压成型,省去多块板材拼接焊接工序,单件成型周期可控,可实现连续批量生产,整体产能提升 60%,满足整车客户大批量订单交付。
生产成本下降:废品率大幅降低,减少 SMC原材料损耗;伺服系统降低设备能耗,减少后道打磨修边工作量,综合生产成本下降22%左右。
产品竞争力增强:可承接大型一体化 SMC电池包壳体订单,拓展主流新能源车企供应链,复合材料壳体产品市场竞争力显著提高。