销售服务热线18306370829

销售热线 18306370829

当前位置:首页  >  客户案例  >  广东4000吨液压机生产液冷板

客户案例

广东4000吨液压机生产液冷板

广东4000吨液压机生产液冷板

一、项目背景 广东某新能源热管理零部件企业,专业配套主机厂生产动力电池 铝合金水冷板 ,用于 CTP 电池包散热系统。水冷板流道结构复杂,对平面度、流道深浅一致性、板材贴合

设备配置

工艺流程

一、项目背景

广东某新能源热管理零部件企业,专业配套主机厂生产动力电池铝合金水冷板,用于 CTP 电池包散热系统。水冷板流道结构复杂,对平面度、流道深浅一致性、板材贴合度要求严苛,产品必须通过氦检气密测试,杜绝使用过程漏液,直接关系动力电池安全运行。
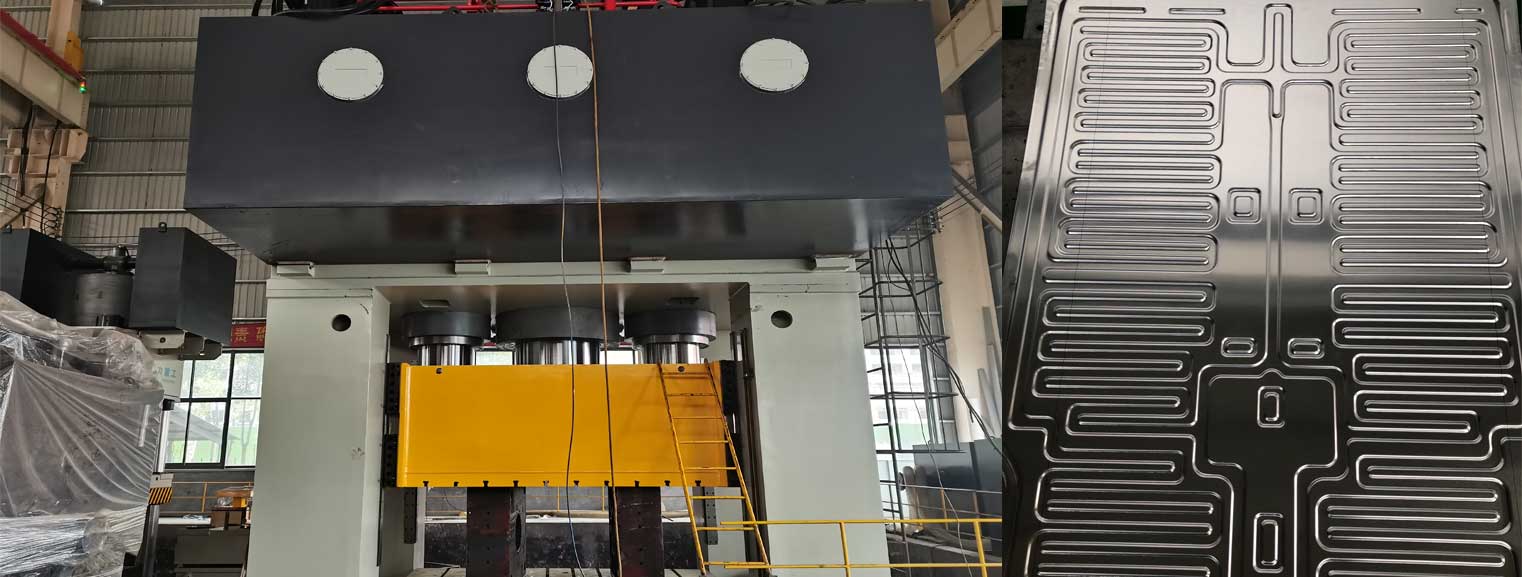
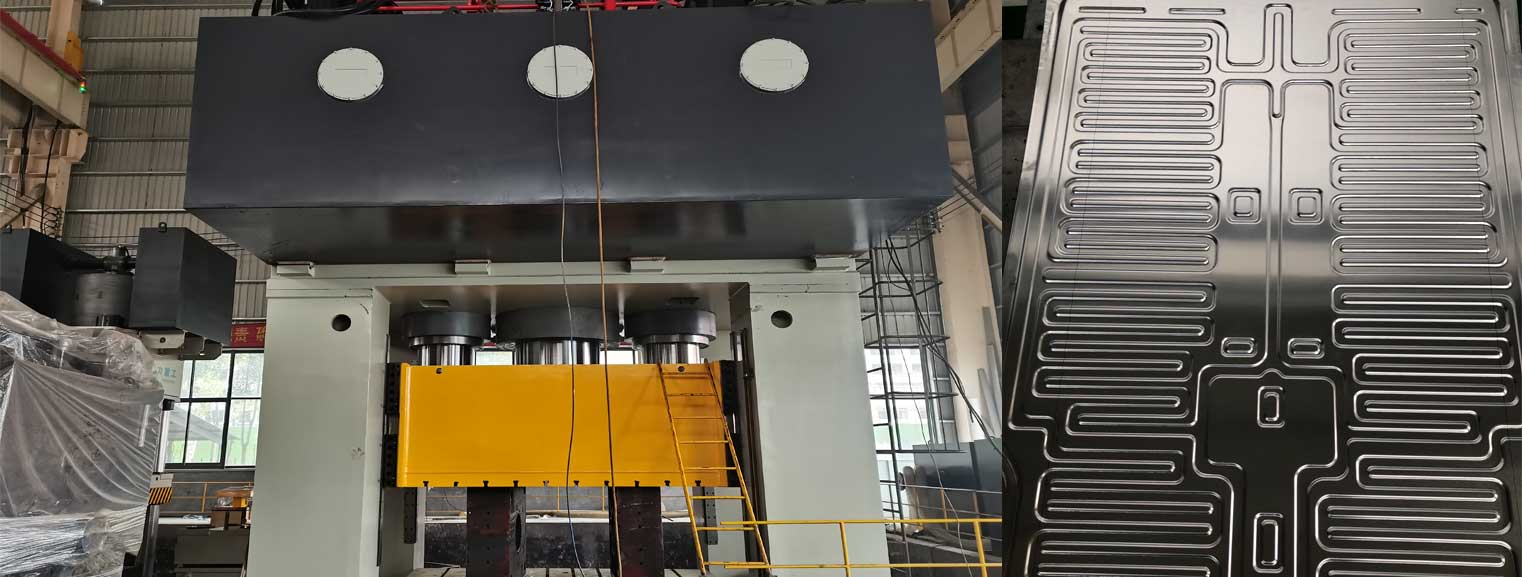
企业原有大台面普通液压机,压制大尺寸水冷板时机身刚性不足,抗偏载能力差,容易出现板材起皱、局部开裂、流道深浅不均、成品翘曲变形;压力输出波动大,薄壁铝合金板材成型回弹难以控制,产品平面度超差,气密检测不合格率偏高,无法满足整车厂大批量、高一致性供货标准。为实现大规格水冷板高精度压制成型,客户采购4000 吨框架式伺服液压机,专门用于新能源汽车电池水冷板基板压制成型、流道冲压、校形工序。

二、设备选型优势

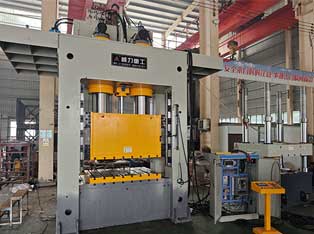
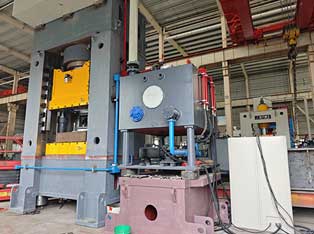
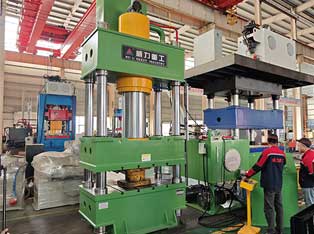
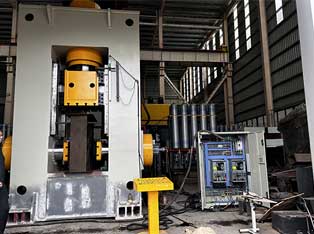
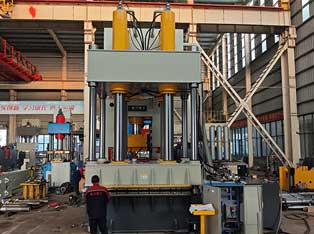
4000 吨闭式框架伺服液压机,针对新能源水冷板大板面、高精密成型工况定制开发,核心优势:
  1. 高刚性框架机身,抗偏载性能优异
     
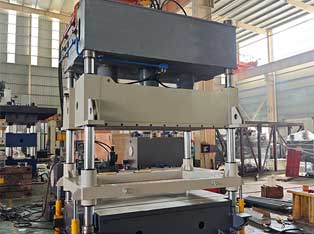
    整体焊接框架结构,经过振动时效消除内应力,四角八面可调导轨导向,整机刚性高,高压压制下机身形变量极小,压制大尺寸水冷板时滑块平行度稳定,有效抑制板材翘曲、局部受力不均,保障大面积工件平面度精度,减少回弹缺陷。工作台面宽大,预留多组 T 型槽,可适配多款不同规格水冷板模具,换模便捷。
  2. 伺服闭环控制,工艺曲线灵活可调
     
    伺服电液控制系统,压力、速度、位移全闭环,可设定快下‑缓冲‑分段加压‑保压定型‑匀速回程完整工艺曲线。工进压制速度低速平稳,压力输出均匀稳定,适配铝合金薄板成型,降低起皱、撕裂风险;保压时间自由设定,充分释放板材应力,改善水冷板回弹问题,保证流道深度均匀一致。
  3. 带液压垫压边功能,提升成型良率
     
    配套大吨位液压垫,实现均匀压边力,压制过程中控制板材流动,防止水冷板边缘起皱、拉裂,满足复杂异形流道的成型需求。
  4. 智能存储工艺,适配自动化产线
     
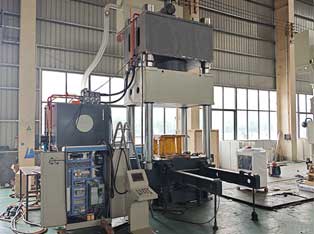
    PLC 触摸屏控制系统,可存储多套水冷板成型参数,切换产品一键调用;可对接机械手实现自动上下料,适配 24 小时连续批量生产;伺服驱动相比普通液压机节能,降低油温,延长液压元件使用寿命,减少运维成本。

三、实际生产工艺流程

  1. 板材预处理:选用 3003 铝合金板材,下料、表面清洁,去除毛刺油污;模具安装调试,做好润滑防护。
  2. 板材定位放料:将铝合金板料放置模具型腔,精准定位,防止偏移。
  3. 分段压制成型:设备滑块快速下行,缓冲合模,液压垫输出稳定压边力,分段加压完成水冷板流道冲压成型,按工艺要求长时间保压定型,释放材料内应力,减少回弹翘曲。
  4. 脱模取件:保压完成后滑块回程,液压顶出机构将成型水冷板基板顶出,机械手取出工件。
  5. 后处理与检测:工件修边清理,后续进行钎焊、机加工接口;完成平面度检测、氦质谱气密性检测、流道通流测试,合格后交付整车客户。

四、项目落地成效

4000 吨框架式伺服液压机在广东客户现场投产后,彻底解决大尺寸水冷板成型难点:
  1. 产品品质显著提升:水冷板流道深浅均匀,平面度达标,板材不起皱不开裂,回弹得到有效控制;气密检测一次合格率由 83% 提升至 98% 以上,满足主机厂严苛的热管理部件标准,杜绝后期漏液隐患。
  2. 生产效率提高:单台设备可完成多款规格水冷板压制,成型周期稳定,适配自动化流水线作业,整体产能提升 55%,满足大批量订单交付。
  3. 生产成本降低:废品率大幅下降,减少铝板原材料损耗;伺服系统节能降噪,液压油、密封件使用寿命延长,综合生产成本下降 21% 左右。
  4. 拓展客户资源:可承接大尺寸 CTP 电池包水冷板订单,顺利进入多家新能源车企供应链,企业产品市场竞争力大幅增强。

其他机型组合

相关案例