销售服务热线18306370829

销售热线 18306370829

当前位置:首页  >  客户案例  >  山西1200吨液压机锻造法兰毛坯

客户案例

山西1200吨液压机锻造法兰毛坯

山西1200吨液压机锻造法兰毛坯

一、项目背景 国内一家专业管道压力容器锻件生产企业,主要生产碳钢、合金钢各类法兰毛坯,产品广泛用于化工管道、压力容器、油气输送、工程机械等领域。法兰毛坯属于承压关键

设备配置

工艺流程

一、项目背景

国内一家专业管道压力容器锻件生产企业,主要生产碳钢、合金钢各类法兰毛坯,产品广泛用于化工管道、压力容器、油气输送、工程机械等领域。法兰毛坯属于承压关键锻件,对锻件内部致密性、晶粒组织、端面平面度、圆度要求高,不允许出现夹层、裂纹、疏松缺陷,后期还要经过探伤检测。
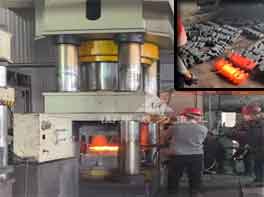
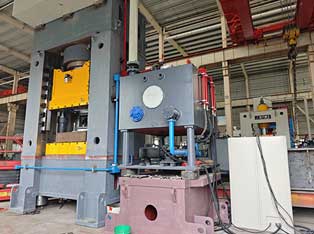
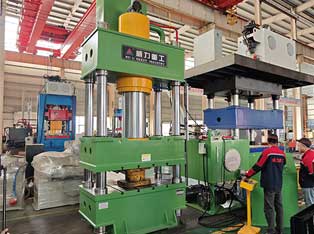
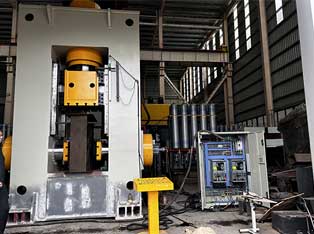
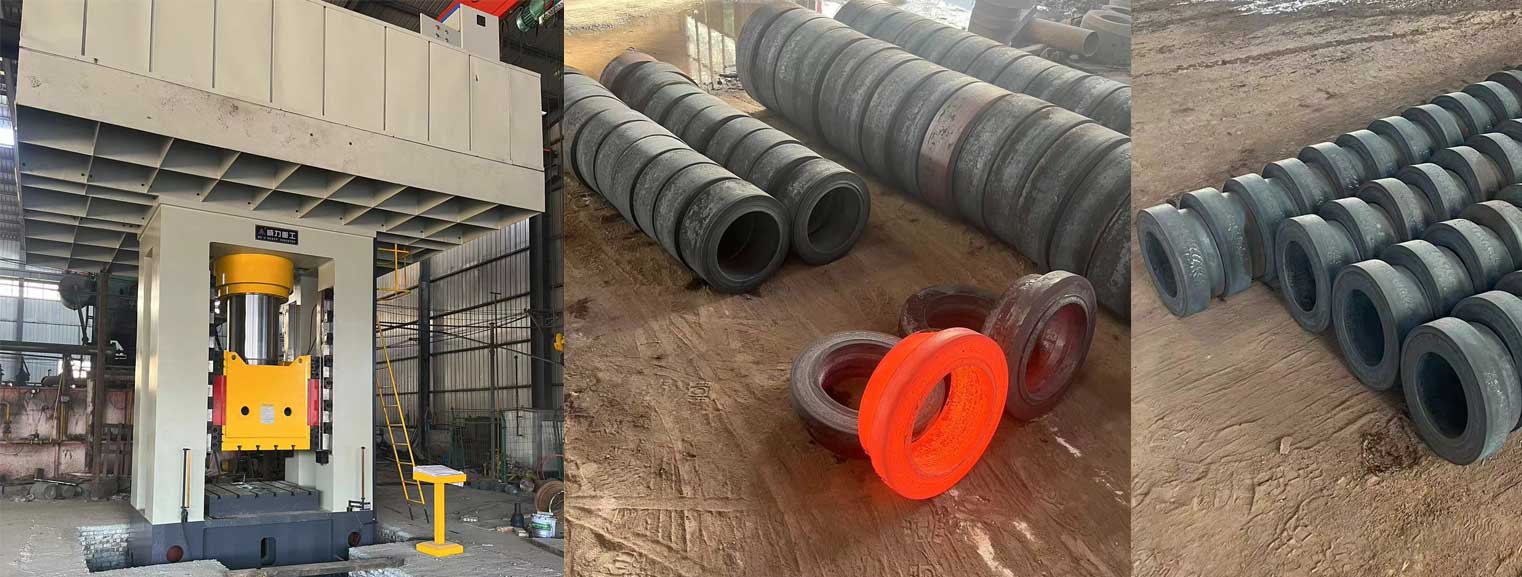
企业原有普通四柱锻造液压机,锻造法兰毛坯时抗偏载能力不足,法兰模锻过程滑块容易偏移,锻件壁厚不均匀、端面翘曲,加工余量偏大;普通阀组液压机压力波动大,保压不稳定,同批次毛坯尺寸一致性差,废品率偏高,无法满足高压法兰批量供货要求。为提升法兰毛坯锻造质量与产能,客户采购1200 吨框架式伺服液压机,用于 DN150‑DN500 规格法兰毛坯镦粗、模锻、冲孔成型生产。

二、设备选型优势

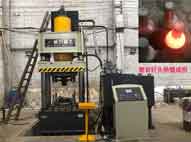
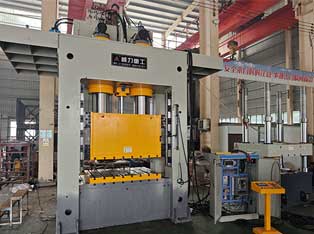
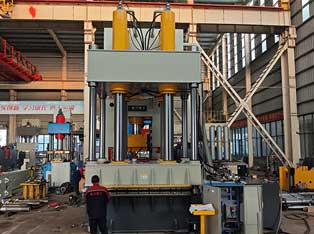
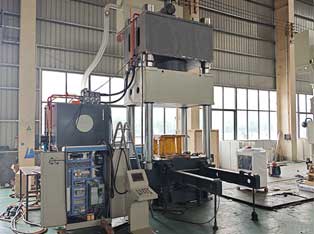
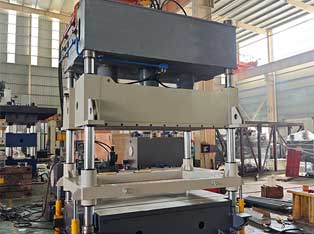
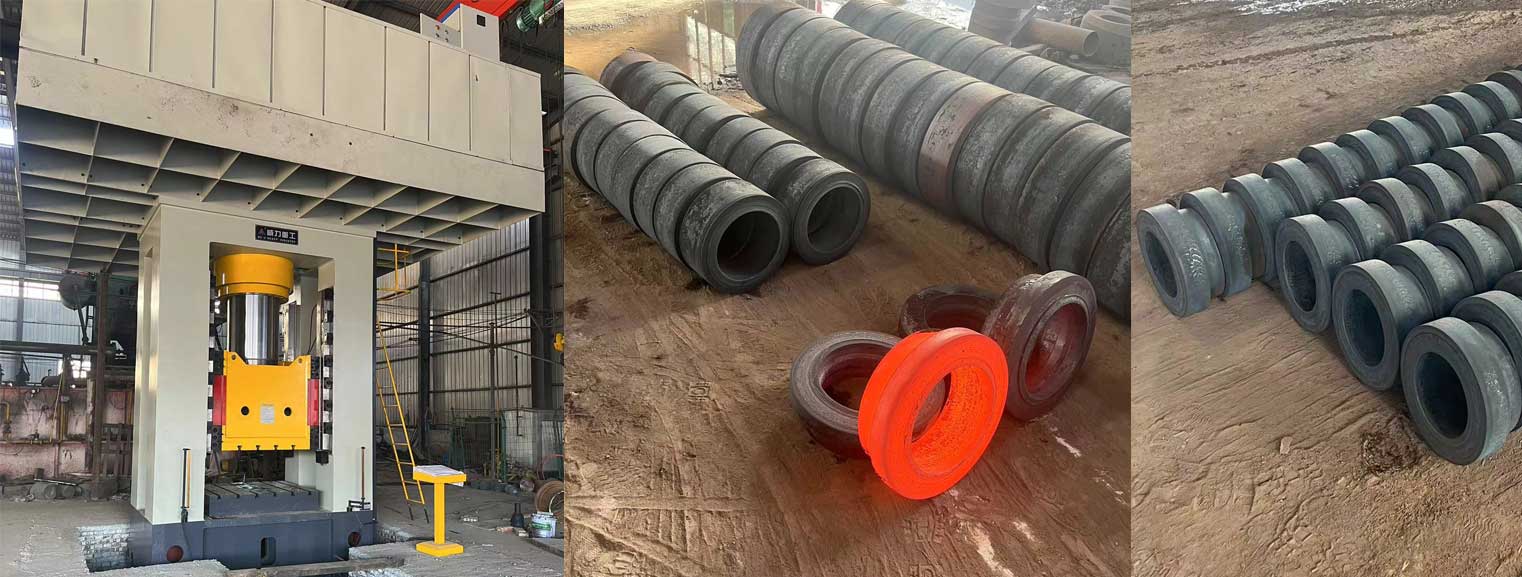
1200 吨闭式框架伺服锻造液压机,针对法兰类环形锻件热模锻工况定制开发,核心优势:
  1. 整体焊接框架机身,抗偏载能力强
     
    整机钢板焊接,经过振动时效消除内应力,四角八面可调导轨,高压锻造下机身变形小。法兰模锻属于典型偏载工况,框架结构受力均匀,有效抑制滑块倾斜,保证法兰毛坯端面平行度、圆度,减少锻件厚薄差,降低后续机加工余量。工作台 T 型槽布局,方便快速更换多套法兰模具。
  2. 伺服电液闭环控制,锻造工艺曲线可编程
    热锻液压机
    伺服泵控液压系统,压力、速度、位移全闭环,可设置快下‑缓冲‑镦粗‑分段加压‑保压定型‑回程完整工艺。低速稳定工进,金属充填型腔充分;长时间稳压保压,压实锻件内部组织,消除疏松气孔;适配碳钢、合金钢多种材质法兰锻造,一套设备可生产多规格毛坯。
  3. 内置强力液压顶出机构,方便法兰脱模冲孔
     
    配置大吨位顶出油缸,可完成法兰毛坯冲孔、脱模出料,减少人工撬模,提升生产安全性,适配热锻高温工况。
  4. 智能存储工艺参数,支持自动化对接
     
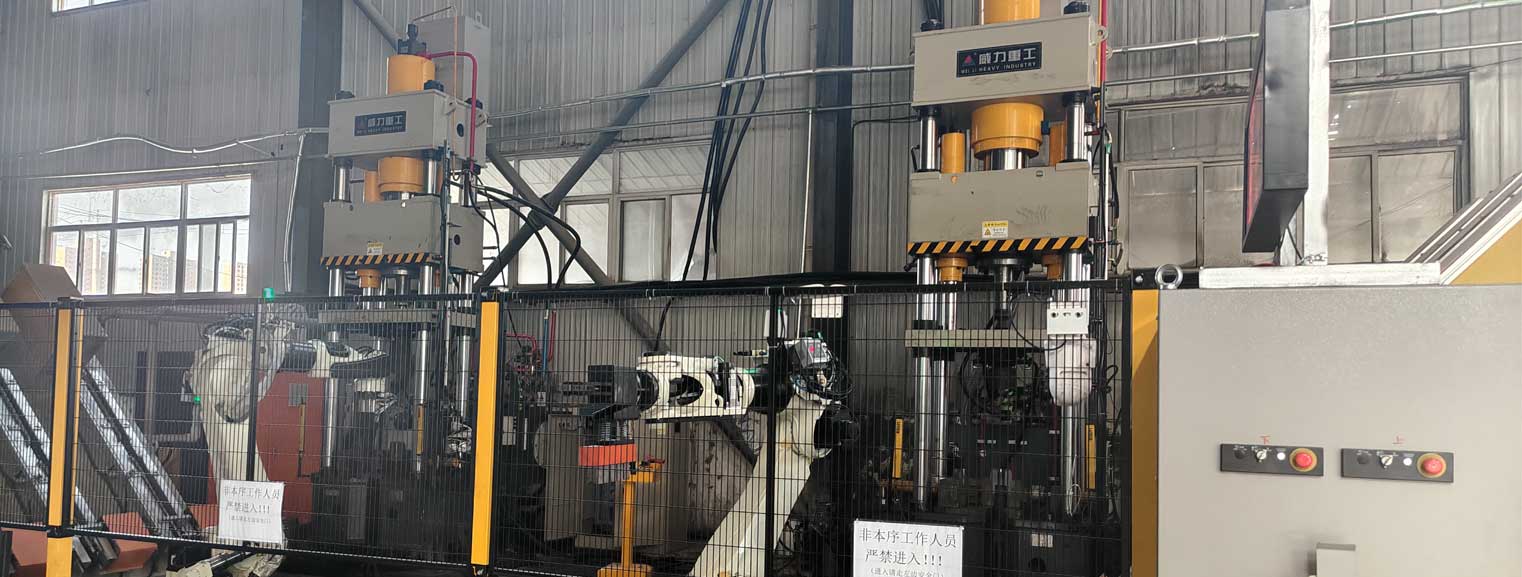
    PLC 触摸屏控制系统,多套法兰锻造工艺参数一键保存调用;预留机械手接口,可搭配锻造机械手实现自动上下料;伺服驱动相比普通液压机节能 35%‑40%,油温低,密封件、液压阀使用寿命更长,适合 24 小时连续热锻生产。

三、实际生产工艺流程

  1. 坯料下料加热:圆钢棒料锯切下料,送入加热炉加热至锻造温度,保证坯料内外温度均匀,减少氧化皮。
  2. 模具预热上料:法兰模具提前预热,喷涂高温润滑剂,将高温钢坯放置模具定位。
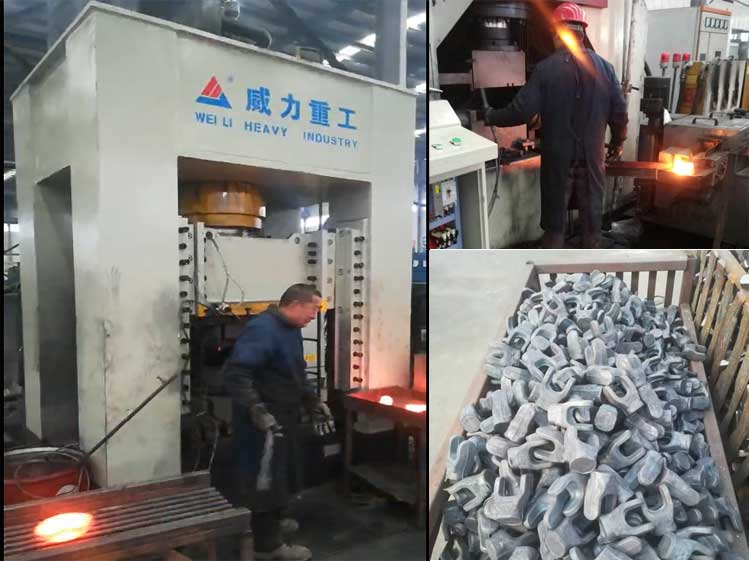
  3. 热锻成型:滑块快下缓冲,先镦粗坯料,分段加压完成法兰模锻成型,设定保压时间压实金属组织,完成法兰毛坯主体成型;依靠顶出机构完成中心冲孔工序。
  4. 脱模出料:滑块回程,顶出缸将热态法兰毛坯顶出,机械手或工装取出锻件。
  5. 后处理检测:毛坯去除飞边氧化皮,进行正火回火热处理,之后做磁粉、超声波探伤,排查裂纹夹层缺陷,合格毛坯流转机加工工序。

四、项目落地成效

设备投产之后,法兰毛坯锻造质量得到明显改善:
  1. 锻件品质提升:法兰毛坯组织致密,无疏松夹层,端面翘曲、壁厚差得到有效控制,毛坯尺寸一致性高,探伤一次合格率由 84% 提升至 98% 以上,满足压力容器高压法兰锻件技术标准。
  2. 生产效率提升:镦粗‑模锻‑冲孔工序在本机完成,减少设备转运,单件锻造周期缩短 30%,可实现大批量连续生产,企业整体产能提升 50%。
  3. 生产成本下降:废品率下降,钢材损耗减少;毛坯加工余量减小,节省原材料;伺服系统节能,设备故障率低,综合生产成本下降 20% 左右。
  4. 市场竞争力增强:可承接高压、高要求法兰订单,产品供给化工、压力容器行业,拓宽客户资源。

其他机型组合

相关案例